东莞CNC加工手板模型精度的关键工艺参数对比分析
📅 2026-10-21
🔖 东莞CNC加工,手板加工设计,CNC加工手板模型,手板定制生产厂家
在东莞CNC加工行业摸爬滚打十余年,我们经手的CNC加工手板模型不下万件。客户反馈最多的精度问题,往往不是机床本身不行,而是工艺参数匹配失当。同样一台三轴加工中心,主轴转速从12000rpm提到18000rpm,表面粗糙度能差出两个等级——这背后是切削参数与材料特性的博弈。
被忽视的参数窗口:转速与进给的匹配逻辑
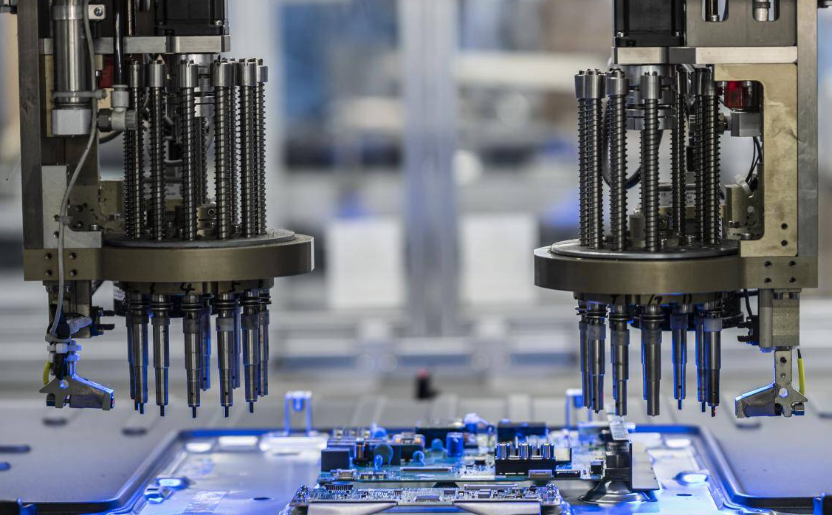
手板加工设计阶段,工程师常把注意力放在结构可行性上,却容易忽略切削参数窗口的预设。以ABS和铝合金为例:ABS导热差,转速超过15000rpm易烧焦,进给需控制在0.08-0.12mm/tooth;而6061铝合金反而需要高转速配合大进给,才能避免积屑瘤。我们曾对比两组参数加工同一手板件,表面粗糙度Ra从3.2μm降至1.6μm,仅调整了主轴转速与每齿进给量的匹配关系。
步距与切深:精度与效率的平衡点
精加工阶段的步距设置直接决定轮廓精度。0.1mm步距与0.05mm步距相比,理论残高差约0.008mm,但加工时间翻倍。作为手板定制生产厂家,我们通常建议:
- 外观面:步距≤0.05mm,配合球头刀R0.5精修,残高控制在0.005mm以内
- 装配面:步距0.08-0.1mm,优先保证尺寸公差而非表面质量
- 深腔区域:切深不超过刀具直径的1.5倍,避免让刀变形
这些经验值来自反复试切验证,而非机床说明书上的理论推荐。
装夹刚性:容易被低估的精度变量
再精确的参数也抵不过装夹松动。薄壁件加工时,我们采用真空吸附+辅助支撑的组合方案,将切削力引起的弹性变形控制在0.02mm以内。对比自由装夹状态,尺寸一致性提升约40%。东莞CNC加工同行交流时,大家普遍认同:手板模型精度是机床、刀具、参数、装夹四要素的乘积,任何一项短板都会拉低整体水平。
回到手板加工设计的源头,建议在图纸阶段就标注关键尺寸的精度等级,便于工艺排程时针对性分配参数。CNC加工手板模型的精度提升没有捷径,靠的是对每个参数窗口的实测校准与持续迭代。