从设计验证到小批量生产:东莞手板加工定制全流程详解
很多产品在从图纸走向市场的路上,往往会栽跟头。不是结构强度不够,就是装配干涉频出,更有甚者,开模后才发现设计缺陷,百万模具费打了水漂。这种痛,做过实体产品的人都能共鸣。问题的根源,其实在于**设计验证环节的缺失或失真**——用二维思维去推演三维世界,用理想参数去替代实际工况,结果自然可想而知。
为什么手板加工设计不能“差不多就行”?
手板,不是简单的“做个样子看看”。它承担着**结构验证、装配测试、表面处理评估**三重使命。以我们泰鑫手板模型的经验来看,一个合格的**CNC加工手板模型**,其尺寸公差必须控制在±0.05mm以内,表面粗糙度达到Ra1.6,这样才能真实反映量产件的装配状态。如果手板阶段就“差不多”,那么后续的模具修改费用,可能是手板成本的50倍以上。
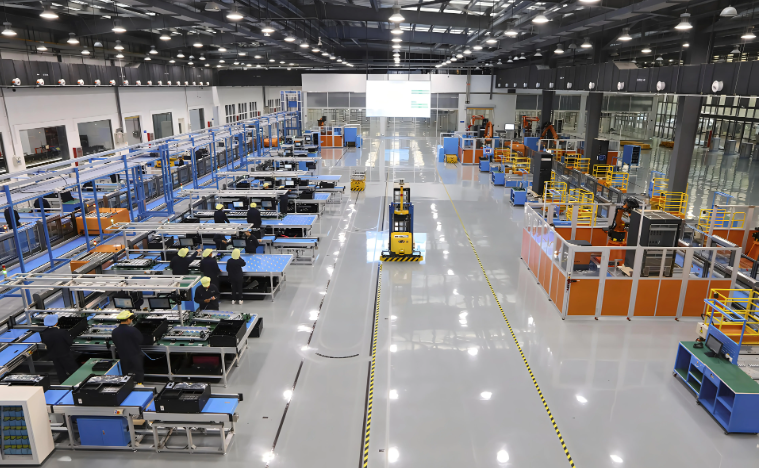
在东莞CNC加工领域,材料的选用同样讲究。ABS、PC、POM、铝合金6061、甚至PEEK,不同材料在加工后的内应力释放、热变形系数都截然不同。比如做齿轮传动验证,就必须用POM,它的自润滑性和耐磨性才是关键;而做外观评测,则首选ABS,其喷涂附着力最为稳定。
从单件到批量:工艺路线的分水岭
很多客户以为手板厂只能做一件两件,其实不然。当您的验证件需求达到50-200件时,继续用纯CNC加工手板模型,单件成本会居高不下。此时,**真空复模(硅胶模)** 是更优解。它的模具周期仅3-5天,材料可选用PU树脂,韧性接近ABS,且能复制出极细腻的纹理。但要注意,复模件的耐温性通常只有80℃左右,不适合高温环境。
这里有个真实的对比数据:同样是100件外壳,纯CNC加工约需12天,单件成本约85元;而采用“CNC原型+硅胶复模”方案,总周期缩短至7天,单件成本降至32元。这就是工艺路线选择的威力。
- 验证阶段(1-5件):纯CNC加工,优先保证精度和材料性能。
- 小批试产(20-200件):CNC原型+真空复模,平衡成本与交期。
- 功能测试(100-500件):可以考虑低压注塑,但需评估模具寿命。
作为一家深耕行业多年的**手板定制生产厂家**,我们泰鑫在接单时,最常做的事反而是“劝退”——劝客户不要盲目追求高精度。比如外观手板,0.1mm公差足够,非要做到0.02mm,不仅交期延长,成本翻倍,实际意义并不大。真正专业的伙伴,会帮您把钱花在刀刃上。
如果您正处在产品开发的关键节点,不妨带着图纸或3D图来聊。我们不仅提供**东莞CNC加工**服务,更愿意在结构优化、材料选型上给出实战建议。毕竟,手板的价值,在于提前暴露问题,而不是制造新的问题。