东莞CNC加工手板模型选型要点与结构参数对比分析
📅 2026-09-14
🔖 东莞CNC加工,手板加工设计,CNC加工手板模型,手板定制生产厂家
在工业设计与产品研发环节,手板模型是验证外观与结构可行性的关键载体。东莞CNC加工凭借稳定的切削精度与广泛的材料适应性,成为手板加工设计的主流选择。面对ABS、PC、铝合金、POM等不同材质,如何匹配合适的CNC加工手板模型方案,直接决定后续装配测试的成败。
选型核心:结构参数与加工策略的匹配
不同结构参数对手板加工设计的要求差异显著。以壁厚为例:
- 薄壁件(<1.0mm):需采用高速铣削配合小切削量,避免装夹变形,优先选铝合金或赛钢料。
- 厚壁件(>4.0mm):可放宽进给参数,但需注意内应力释放,粗精加工分开更稳妥。
- 深腔/窄槽结构:长径比超过4倍时,建议选用硬质合金刀具并降低主轴转速。
选择经验丰富的手板定制生产厂家,能在DFM阶段提前识别薄壁、倒扣、深腔等风险,避免反复修模。
材料与精度等级的对比逻辑
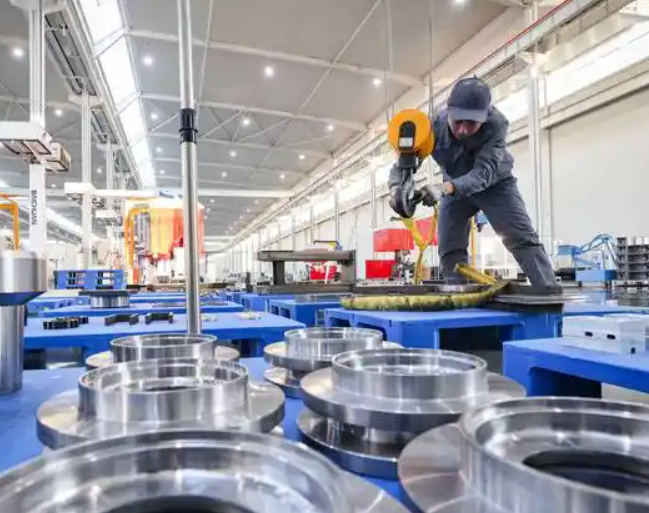
外观验证件常选ABS或PC,加工后需打磨喷漆,此时东莞CNC加工的切削纹路应控制在Ra1.6以内;功能性测试件则倾向POM或铝合金,重点保证孔位公差±0.05mm。高精度装配手板建议选用五轴联动设备,减少多次装夹带来的累积误差。
实践建议与行业方向
研发团队在发单前,不妨提供完整的3D图纸与2D公差标注,并注明关键配合面。小批量试制优先选CNC加工手板模型,比3D打印更接近注塑件力学性能。随着高速切削与在线检测技术普及,东莞CNC加工正朝着“单件也能高一致性”的方向演进,为产品迭代压缩宝贵时间。