2024年东莞CNC加工市场报价趋势及手板定制成本影响因素
2024年刚开春,不少老客户在询单时都会追问一句:东莞CNC加工报价是不是又涨了?说实话,这个问题没法用一句“涨了”或“降了”来回答。作为在东莞摸爬滚打多年的手板加工厂,我们泰鑫更愿意把价格背后的逻辑拆开来讲——原料、设备、工艺、交期,每一项都像齿轮一样咬合着成本。
东莞CNC加工市场:价格松动的背后是产能分层
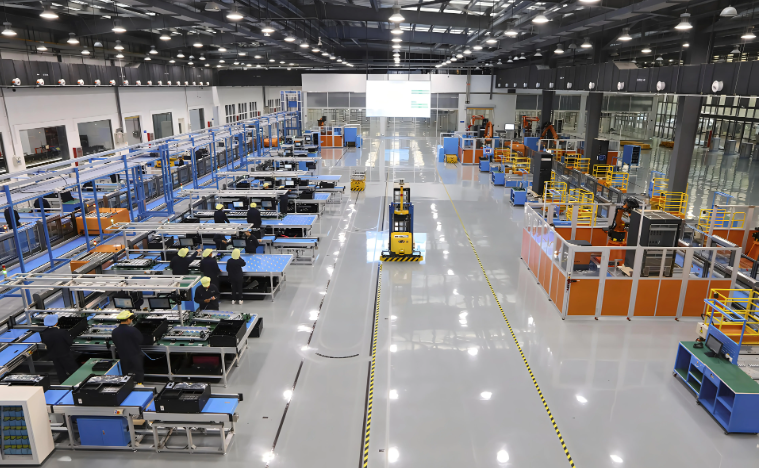
今年东莞CNC加工市场的报价呈现出明显的两极分化。低端铝件、ABS件的加工单价同比下滑了5%-8%,因为中小型作坊在卷价格;而涉及五轴联动、高光铣削或金属粉末烧结的复杂结构件,报价反而坚挺,甚至上浮10%。原因不复杂:设备折旧率、编程工时和刀具损耗摊在硬骨头订单上,没人敢轻易让利。我们泰鑫的报价单里,手板加工设计环节的工时费占比常年稳定在35%左右,这块成本最容易被客户忽视。
影响手板定制成本的四个“隐形变量”
很多客户拿着图纸来问价,第一句是“这个多少钱”,但我们内部做评估时,看的却是另外四个维度:
- 材料牌号:同样是铝合金,6061-T6和7075-T6的采购差价在18%-22%,后者的切削性能更差,刀具磨损率高出近三成;
- 表面处理等级:普通喷砂氧化和镜面抛光+硬质阳极氧化,加工时间能差出2.5倍;
- 公差带要求:±0.05mm和±0.02mm的精度,意味着可能需要额外的三次元检测和人工修整,费用增加15%起步;
- 结构可制造性:薄壁件、深腔件、内螺纹退刀槽不足的设计,往往需要定制非标刀具,这部分成本常被忽略。
举个例子,上个月有个医疗设备客户,图纸上有个直径2mm、深度15mm的冷却孔,普通钻头根本打不了,我们专门定制了加长硬质合金钻头,CNC加工手板模型的单件成本直接多了40元。这不是坑客户,而是行业里没人愿意明说的技术溢价。
选型指南:别只看单价,要算“综合落地成本”
作为一家有15年经验的手板定制生产厂家,我给采购朋友的建议是:询价时把“报价明细拆分”作为筛选供应商的第一道门槛。靠谱的东莞CNC加工厂会主动列出材料费、加工费、表面处理费、检测费和包装运输费。如果对方只给一个总价,大概率会在后续环节加收“调整费”。另外,优先选择拥有自有CNC设备(而非全部外协)的厂家,因为设备空闲率直接影响议价空间——泰鑫目前有12台三轴、4台五轴加工中心,排产灵活性比纯外协厂高不少。
谈完价格,最后说说应用前景。2024年我们明显感觉到,手板加工设计的需求正从单一的外观验证,转向“功能原型+小批量试产”的混合模式。比如新能源储能箱体的散热结构件,客户要求手板直接装车跑测试,这就倒逼加工厂必须具备更高的尺寸稳定性和表面一致性。东莞CNC加工行业未来拼的不是谁更便宜,而是谁能在快速迭代和精密制造之间找到平衡点。泰鑫今年新引进的在线测量系统,能让关键尺寸的CPK值稳定在1.33以上——这笔投入,最终会体现在每一件交付的CNC加工手板模型上。