东莞CNC加工手板模型在医疗器械研发中的材料选择与精度控制
医疗器械研发对原型件的挑剔程度,往往超出一般工业品的范畴。一台手术机器人关节臂,既要承受反复灭菌考验,又要在微米级精度下完成动作传递——这对CNC加工手板模型的材料与工艺提出了双重拷问。很多研发团队在打样阶段就因选材失误,导致后期注册检验时被迫返工,成本损失动辄数十万。
行业现状:当“能用”不再是及格线
过去十年,东莞CNC加工产业集群的崛起,让手板定制生产厂家从“按图铣削”转向“协同研发”。但医疗器械的特殊性在于:生物相容性、耐化学腐蚀性、疲劳寿命等指标,必须在原型阶段就纳入考量。我们接触过不少案例,客户用普通ABS加工出外观件,却无法通过环氧乙烷灭菌测试——材料在高温高湿环境下直接变形,整批报废。
另一个容易被忽视的痛点是**残余应力释放**。医疗设备结构件往往设计得纤薄紧凑,CNC加工后若不做充分的去应力处理,装配后几个月内可能悄然发生微变形,导致配合间隙超标。这对手板加工设计环节的工艺编排能力提出了更高要求。
核心技术:材料选择的三维坐标系
在泰鑫的工程部,我们常用三个维度筛选材料:生物接触等级(是否与人体组织直接或间接接触)、灭菌耐受方式(蒸汽、环氧乙烷或辐射)、承载与运动特性(静态结构件还是动态传动件)。
- 对于手术器械握柄类:推荐PEEK或PC+玻纤增强,兼顾刚性、耐温与可消毒性
- 对于透明观察窗/液路视窗:选用PMMA或PC,需关注耐应力开裂性能
- 对于植入级辅助工具(非植入体本身):可用医用级POM或PA66,注意析出物检测
精度控制上,我们的经验是:关键配合面公差收在±0.02mm以内,粗糙度Ra0.4以下。这要求CNC加工手板模型在精加工阶段采用“粗铣-半精铣-精铣-抛光”四步走,配合在线检测补偿,而非简单依赖机床标称精度。
选型指南:与手板定制生产厂家沟通的四个问题
- “这款产品是否需做加速老化测试?测试周期多长?”——决定是否需要耐候性更好的工程塑料
- “是否有螺纹或卡扣结构需要反复装拆?”——考虑材料的弹性模量与摩擦系数
- “原型阶段是否要模拟真实灭菌流程?”——明确工艺参数,避免后期材料替换
- “外观表面是否需做涂层或纹理处理?”——影响基材选择,某些涂层对ABS附着力优于PC
这些细节看似琐碎,却在很大程度上决定了研发周期长短。一个负责任的东莞CNC加工服务商,会在报价前主动询问这些信息,而非直接丢出一张“通用报价单”。
应用前景:从原型到小批量的无缝衔接
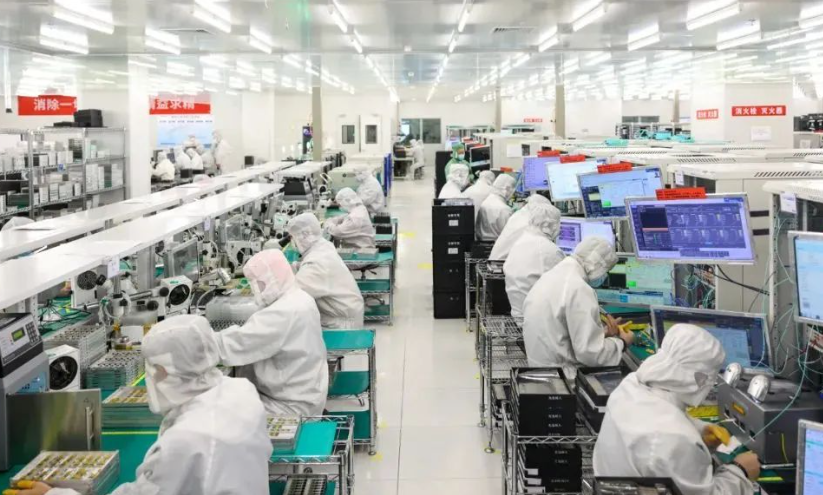
随着国内创新医疗器械审批提速,越来越多的企业希望手板定制生产厂家能提供“原型验证+小批量试产”一体化服务。泰鑫今年已落地多个这类项目:从CNC加工手板模型过渡到真空注塑或低压注射,材料牌号不变,仅调整工艺路线,为客户节省了二次开模验证的时间。
未来,医用级材料的数字化加工库、工艺参数的云端追溯,将成为衡量手板厂技术实力的新标尺。对于研发工程师而言,选择合作伙伴时不妨多问一句:“你们对ISO 13485体系下的材料可追溯性怎么管理?”答案的深度,往往比价格数字更值得关注。