东莞CNC加工手板模型在汽车零部件打样中的精度控制方案
汽车零部件的研发打样,往往卡在“精度”这道坎上。尤其是结构复杂的支架、壳体类零件,图纸上标注的±0.02mm公差,到了实际加工环节,常因装夹变形或热应力积累而失之毫厘。作为东莞CNC加工领域的深耕者,泰鑫手板在汽车零部件打样中,将精度控制拆解为一道可量化的系统工程。
精度失守的三大源头
经验来看,手板加工设计阶段的偏差多源于三处:毛坯应力释放不均、切削参数与材料硬度不匹配,以及薄壁结构的让刀现象。汽车铝合金压铸件打样时,若毛坯未经去应力处理,粗加工后残余应力重新分布,精加工尺寸便会漂移。
另外,不少手板定制生产厂家在快速交付压力下,盲目提升主轴转速与进给量,导致刀具磨损曲线陡增。以6061-T6铝合金为例,当刀具后刀面磨损量超过0.15mm时,表面粗糙度会从Ra1.6急剧劣化至Ra3.2以上,直接影响装配配合面的密封性。
分步补偿与在线检测的协同策略
泰鑫的解决方案并非依赖单一高精度设备,而是构建“粗加工预留→半精找正→在线测量→精加工补偿”的闭环。我们在粗加工后留出0.3mm余量,并利用机床测头对关键孔径及基准面进行在位检测,将实测数据反馈至CAM系统,自动修正精加工刀路。
针对易变形的薄壁件,我们采用低温微量润滑+台阶式分刀策略:每刀切深控制在0.25mm以内,配合特制金刚石涂层刀具,可将切削热降低约18%,实测工件平面度稳定在0.03mm以内。这一工艺在新能源汽车电池包端盖的CNC加工手板模型上,已连续验证超过200批次。
当然,精度控制离不开装夹方式的革新。我们放弃传统压板,改用真空吸附+辅助支撑销的柔性治具,使装夹变形量从常规的0.05mm压缩至0.01mm。同时,在车间恒温25℃±1℃的环境下,彻底规避了热胀冷缩对尺寸判定的干扰。
给研发团队的三点务实建议
- 图纸标注需明确“基准要素”:避免同时标注多个非关联基准,否则加工与检测会出现基准冲突,反而拉低良率。
- 提前沟通功能面与非功能面:对于螺纹安装孔或密封槽,可在手板加工设计阶段预留0.05mm研磨余量,便于后期装配微调。
- 重视首件检测报告:要求供应商提供包含CMM三坐标数据及粗糙度曲线的完整报告,而非仅给合格结论。
在汽车产业“短周期、多迭代”的当下,手板定制生产厂家必须跳出“打样即复制”的旧思维。泰鑫手板模型有限公司持续投入在线测量与自适应加工技术,目的就是让每一件CNC加工手板模型不仅形似,更神似——确保从首件到小批量试制,精度一致性始终控制在CPK≥1.33的水平。
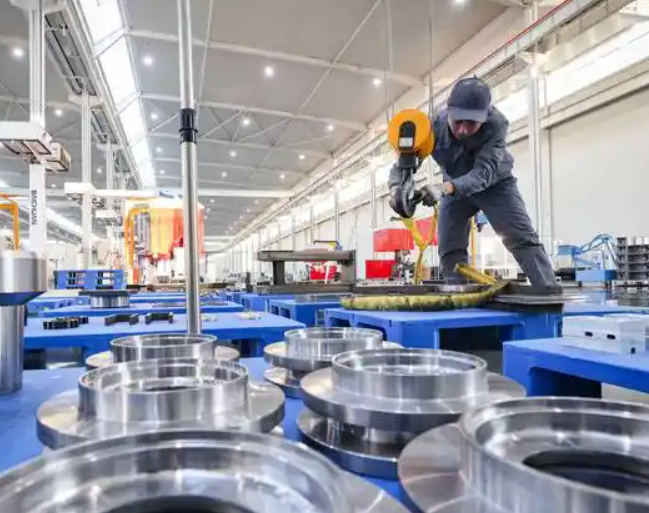
精度控制的终点,从来不只是那台机床的定位精度,而是对工艺链每一环节的敬畏与量化。若您的团队正面临复杂汽车零件的打样难题,欢迎与我们探讨具体的装夹方案或刀具路径优化策略。